
Почему HSS-диск «садится» в первые минуты работы и сколько резов он выдержит на самом деле
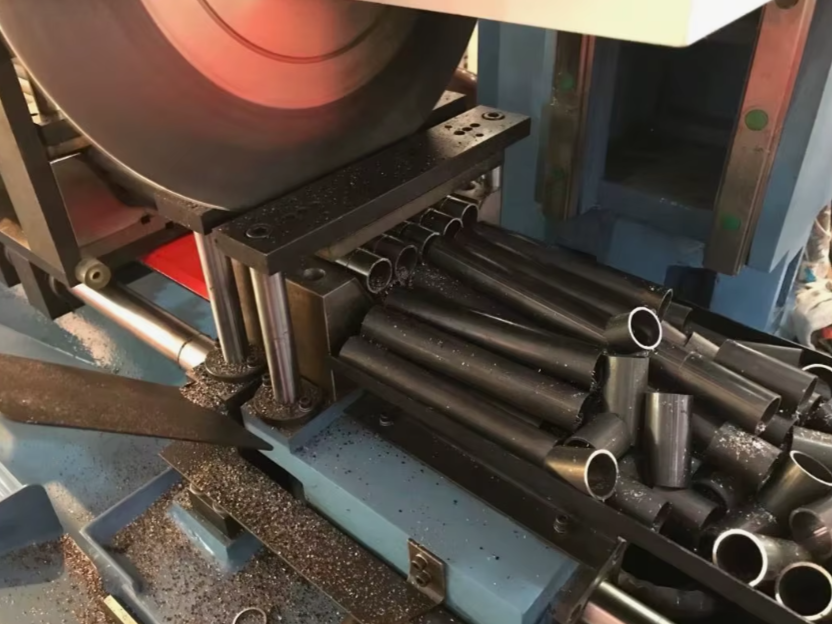
Практический разбор с цифрами, мировыми рекомендациями и примерами из цеха
Разберёмся, от чего зависит реальный ресурс HSS-диска и почему первые минуты работы определяют его судьбу.
📊 Ресурс HSS-диска: почему цифры такие разные
Если поискать в интернете, сколько резов выдерживает HSS-диск, можно наткнуться на взаимоисключающие данные. Одни источники называют 7 000–30 000 резов и до 7 переточек. Другие — скромные 300–500 резов до первой заточки. Третьи делятся опытом «работал полгода без замены».
Разгадка проста: ресурс зависит не только от марки стали, но и от условий работы. Материал, режим резания, охлаждение, состояние станка — всё это влияет на то, сколько проживёт инструмент. Именно поэтому «средних» цифр не существует. Есть диапазон, который сужается до конкретного значения только под конкретную задачу.
Одно можно сказать точно: HSS-диски с износостойким покрытием служат в 3–5 раз дольше обычных. Это подтверждает и практика, и данные производителей.
⏱️ Первые минуты: почему они определяют всё
Ключевое правило, которое продлевает жизнь инструменту — обкатка нового диска.
Режущая кромка только что заточенного диска — это микрокромки, которые остры, но хрупки. Если сразу нагрузить их на полную, они выкрашиваются, и диск теряет геометрию ещё до того, как вы нарезали первую партию.
Это не «российская специфика» и не выдумка. Рекомендации по обкатке дисковых HSS-пил закреплены в руководствах производителей из разных стран:
Excision (Австралия) — производитель пил для холодной резки с более чем 50-летним опытом. Рекомендация: снизить подачу на 50% в первые 10 минут резки, затем плавно вернуться к норме в течение следующих 10 минут.
Baileigh Industrial (США) — производитель дисковых отрезных станков. Рекомендация: первые 2–3 реза с лёгким давлением на заготовку, что удваивает нормальное время резки.
Westway Machinery (США) — поставщик оборудования для металлообработки. Рекомендация: 2–3 медленных реза с постепенным ускорением до рабочей скорости.
Почему это критично именно для дисковых пил? Каждый зуб испытывает ударную нагрузку при входе в материал. Без обкатки диск теряет 30–40% ресурса ещё до начала нормальной работы.
Пример из практики: в одном из руководств производителя пил приводится сравнение. Резка стальной заготовки без обкатки требует больше времени и даёт быстрый износ кромки. После правильной обкатки та же заготовка режется быстрее и стабильнее — и эта разница сохраняется навсегда, а не только в первый день.
🛑 Три ошибки, которые убивают диск в первые минуты
Ошибка первая: работа без охлаждения
HSS не прощает отсутствия СОЖ. Охлаждение выполняет три функции: снижает трение, отводит тепло и смывает стружку. Без обильной подачи жидкости кромка перегревается за секунды. HSS теряет твёрдость при нагреве выше 600°C. Визуальный маркер — цвета побежалости на зубьях, сине-фиолетовый оттенок. Если вы их увидели, металл уже «отпущен», и заточка твёрдость не вернёт.
Случай из практики: на одном из производств оператор жаловался, что новые HSS-диски «горят» за 5–10 резов на профильной трубе. Причина оказалась простой — он экономил на СОЖ, подавал её «чуть-чуть, чтобы не разбрызгивалось». После перехода на нормальное охлаждение ресурс вырос в разы.
Ошибка вторая: неправильный режим под материал
Режимы резания HSS-дисков регламентированы. Ориентиры от производителей:
Сталь до 500 Н/мм²: скорость 25–50 м/мин, подача 0,02–0,04 мм/зуб
Сталь до 800 Н/мм²: скорость 15–30 м/мин, подача 0,02–0,03 мм/зуб
Нержавеющая сталь: скорость 7–15 м/мин, подача 0,01–0,02 мм/зуб
Нержавейка — самый тяжёлый материал. Она вязкая и склонна налипать на кромку. Скорость нужно снижать, охлаждение — усиливать. Если пилить её «как обычную сталь», диск сядет очень быстро.
Ошибка третья: работа на тонкостенном материале без коррекции подачи
Тонкостенные заготовки не дают пиле «опоры». Зубья входят и выходят из материала с ударом. Производители прямо предупреждают: для тонкостенных заготовок подачу на зуб нужно существенно снижать. Иначе риск сколов и поломки диска резко возрастает.
📊 Ресурс в цифрах: от абстракции к конкретике
Ресурс HSS-диска правильнее считать не в штуках резов, а в суммарной площади сечения, которую он может перерезать. Для дисковой пилы диаметром 360 мм с 60 зубьями ресурс составляет 30–50 м² суммарного сечения резов по стали 45.
Пересчитаем на конкретную заготовку. Труба 50×50 мм со стенкой 3 мм: площадь одного реза — примерно 300 мм². При суммарном ресурсе 30 м² это около 100 000 резов. Но это теория.
Практика даёт более скромные цифры: 1 100–1 300 резов на арматуре диаметром 25 мм. Разброс огромный, и он объясняется тем, что кто-то режет тонкостенную трубу, а кто-то — пруток 40 мм.
Вывод для практики: не ориентируйтесь на «средние» цифры. Считайте ресурс под свой материал, свою толщину и свой станок. Только тогда прогноз будет реалистичным.
🔄 Перезаточка: диск — не «одноразовка»
Хорошая новость для тех, кто считает экономику: HSS-диск выдерживает 20–30 перезаточек за весь срок службы. Каждая заточка снимает всего 0,08–0,10 мм материала — геометрия восстанавливается, а зуб не «съедается» полностью.
Если диск даёт 300–500 резов до первой заточки, а затем проходит 20–30 циклов, итоговый ресурс получается в разы больше, чем кажется на первый взгляд. При условии, что заточка выполнена правильно: алмазный или эльборовый круг, охлаждение, без перегрева кромки.
Именно поэтому HSS-диск остаётся востребованным даже при наличии твердосплавных альтернатив. Это инструмент с длинным жизненным циклом — если обращаться с ним правильно.
🔍 Лайфхак: стружка как бесплатный диагност
Стружка показывает состояние диска лучше любых приборов:
Мелкая, пылеобразная — давление высокое, диск тупится или режим слишком агрессивный
Толстая, но мягкая — перегрузка, пила «давит», а не режет
Длинная, витая — идеальный режим, пила работает правильно
Если стружка стала пылью, а рез потяжелел — не ждите, пока диск «умрёт». Снимайте и проверяйте кромку.
Правило трёх зубьев. В любой момент времени в заготовке должны быть задействованы минимум три зуба. Если меньше — пила работает в режиме удара, и кромка крошится. Это правило помогает правильно подбирать шаг диска под толщину материала.
💡 Что запомнить
HSS-диск окупается при правильном обращении. Правило простое: первые 10 минут с половинной подачей + обильное охлаждение + правильная скорость под материал. Без этого — 300 резов и на переточку. С этим — тысячи резов и стабильный рез. И ещё 20–30 перезаточек в запасе.
Дешёвый диск бывает дешёвым только в момент покупки. Всё остальное время он стоит дорого.


